不破碎、不冶炼:源创高科DPES系统如何把电池拆回原料
发布时间:2026-10-12
源创高科DPES系统:锂电回收精细拆解的核心装备
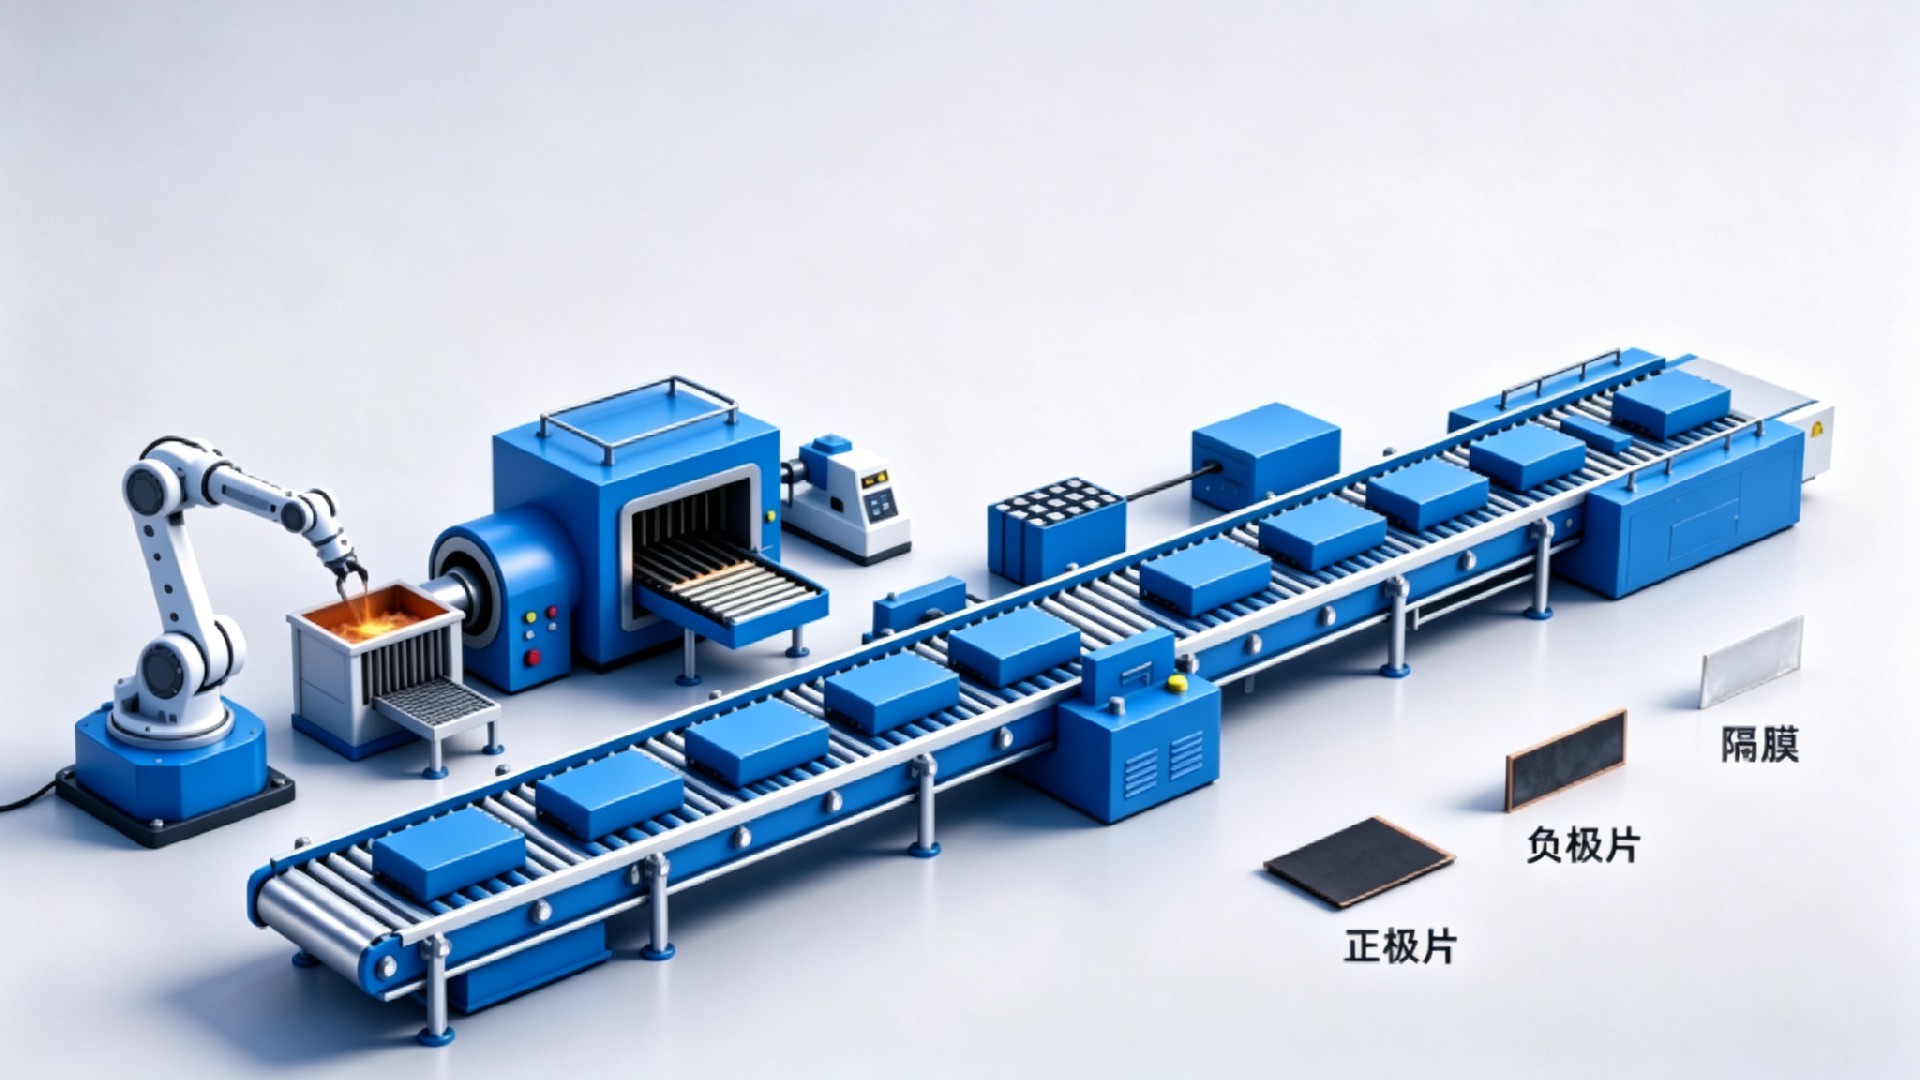
源创高科DPES精细化拆解系统
随着新能源汽车产业的快速发展,动力电池退役潮正在加速到来。据行业预测,2025年至2030年间,中国将累计产生超过200万吨退役动力电池。如何安全、高效、环保地处理这些退役电池,并将其中的回收材料重新转化为可用的电池原料,已成为制约新能源产业可持续发展的关键命题。
传统电池回收技术主要分为湿法冶金和火法冶炼两大类。湿法工艺虽然回收率高,但流程冗长、废水废渣排放量大;火法工艺能耗高、碳排放强度大,且只能回收部分金属元素,正负极材料的晶体结构被彻底破坏,无法实现直接回用。近年来兴起的物理破碎分选路线虽然相对环保,但产物为混合黑粉,纯度有限,杂质含量高,只能降级使用,经济价值大打折扣。
在此背景下,湖南源创高科工业技术有限公司推出了DPES系统(Discharge, Puncture, Evaporation, Separation),这是一套面向废旧动力电池的全自动精细化预处理整线装备。系统包含电解液红外低温烘干炉、单体自动切壳取芯设备和卷芯自动分离设备三大核心单元。DPES系统摒弃了传统"先破碎后分选"的粗放模式,采用"先拆解后分离"的逆向工艺路径,实现电池各组分的高纯度、高价值物理回收。该系统与公司自主研发的"定向修复+晶型恢复"材料再生技术无缝衔接,共同构成从"报废电池"到"新电池原料"的完整闭环。
一、研发背景:破解传统回收的三大困局
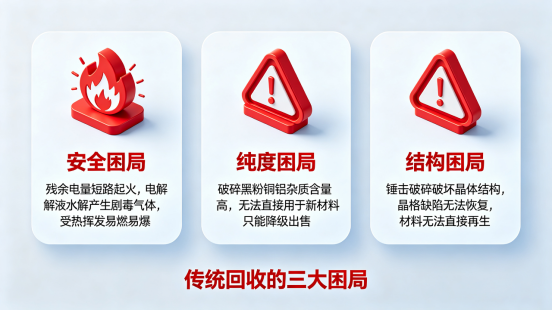
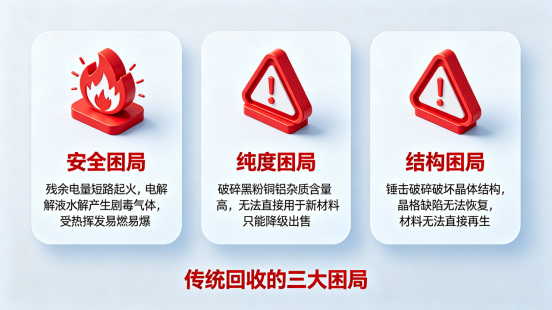
传统回收三大困局
安全困局:废旧锂电池内部仍含有大量残余电量,在拆解、破碎、运输过程中极易发生短路起火甚至爆炸事故。传统破碎工艺在处理带电状态下的电池时,安全隐患尤为突出。此外,电池内部残留的电解液暴露于空气中会水解产生剧毒物质,受热条件下挥发形成易燃易爆混合气体。如何在安全前提下完成拆解预处理,是整个回收链条必须首先解决的难题。
纯度困局:传统破碎—分选路线的核心问题是产物纯度不足。经过多级破碎、筛分、磁选、风选后,得到的黑粉实际上是混合物,无法直接用于新材料制备,必须经过复杂的湿法提纯工序,或者只能以极低价格出售给下游精炼企业。前端拆解的粗放,直接导致后端材料价值断崖式下跌。
结构困局:在高速锤击破碎过程中,正负极材料的晶体结构受到严重机械冲击,产生大量晶格缺陷、位错和非晶化区域。即使后续通过化学方法重新溶解再合成,也无法完全恢复原始电化学活性,且这一过程本身能耗巨大、碳排放显著。要实现真正意义上的"材料直接再生",必须在拆解环节就保持材料的原始形貌与晶体结构完整性。
DPES系统的研发正是针对上述三大困局,提出了一套全新的技术解决方案。
二、系统架构与核心工艺:七大工序
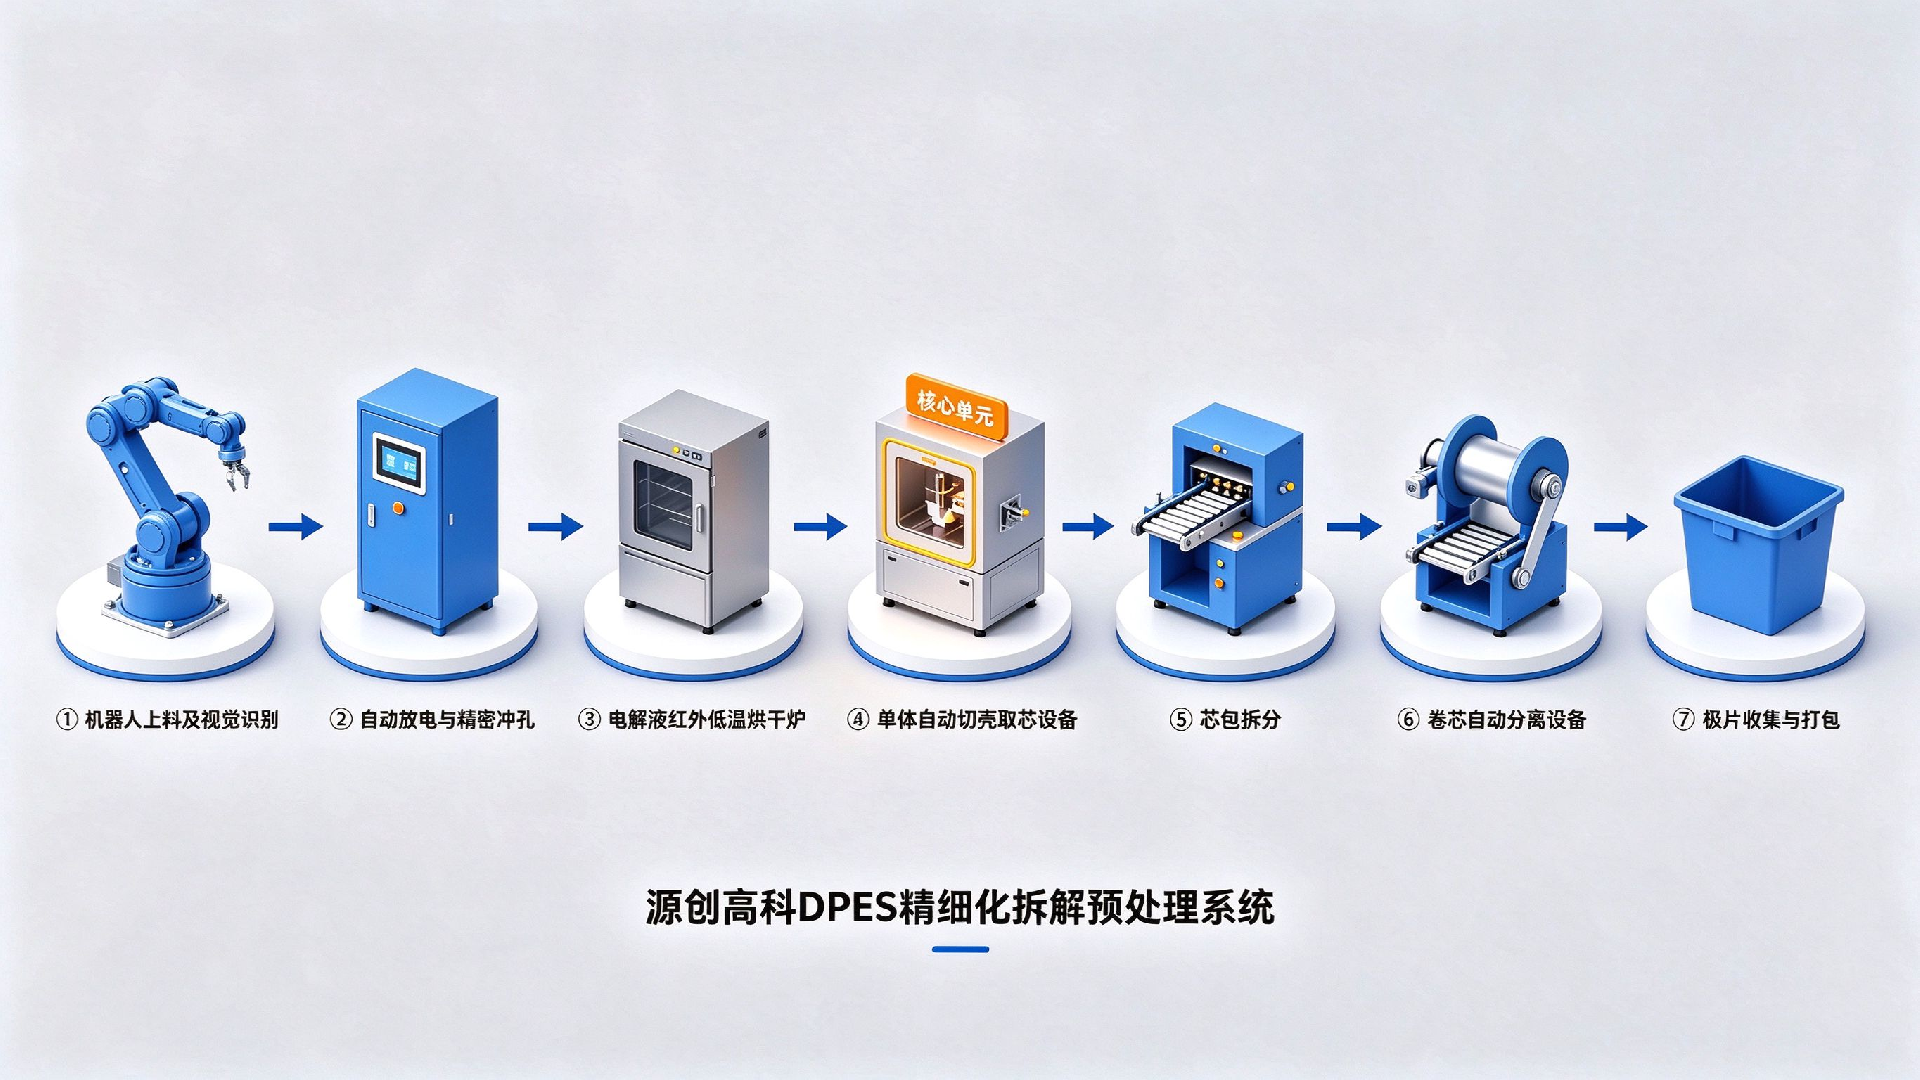
DPES系统七大工序
DPES系统通过高度自动化的流水线,将复杂的电池拆解标准化为七大核心工序,涵盖入料预处理、无害化处理、物理拆解、精细分离四大阶段。
(一)入料与预处理
系统配备六轴工业机器人与视觉识别系统,自动识别并抓取不同规格的电池模组或整包。视觉系统可识别电池包类型、尺寸、接口位置等信息,引导机器人精准定位与抓取。不同品牌、车型的电池包,只需更新视觉模型与夹具参数即可快速切换,无需停机换型。
进入后续工序前,自适应放电模块根据电池电压等级与剩余电量自动匹配放电负载与放电时长,将电压降至1V以下。同时在电池壳体特定位置执行精密冲孔,释放内部气压并为后续电解液烘干创造排气通道。冲孔由伺服电机驱动,孔径与位置精度控制在±0.5mm以内,避免损伤内部电芯。
(二)无害化处理
这是DPES系统最具特色的工序之一。传统动态烘干(如回转窑)物料翻滚摩擦易产生静电火花,电解液蒸气浓度波动大,闪爆风险高。DPES采用石墨烯红外静态烘干技术,在密闭负压环境中对电池静态加热。石墨烯涂层红外辐射效率高,热量均匀穿透壳体使电解液逐步汽化,汽化后的电解液经冷凝回收,实现有机溶剂资源化利用;不可凝气体进入尾气处理系统达标排放。
该工艺核心优势在于:静态烘干避免了物料翻滚带来的摩擦静电与扬尘;密闭负压环境有效控制VOCs逸散;石墨烯红外加热热效率达90%以上,较传统热风对流烘干节能30%以上。
(三)物理拆解
经放电与烘干处理后的电池进入切壳工位,系统根据电池类型自动调用对应切割程序:铝塑膜软包电池采用圆盘刀或激光沿封边精确切割,剥离外包装;铝壳或钢壳硬壳电池采用铣削或线切割方式开盖,完整取出内部电芯。切割刀具进给速度与切削深度经过精密标定,确保只切断外壳而不损伤内部电芯,杜绝金属碎屑混入。切割过程配备实时除尘与灭火装置。
(四)精细分离
切壳取芯后,根据电芯结构走不同路径。叠片电池通过气动夹具与振动机构逐层分开,极片厚度约100—200μm,视觉定位加柔性抓取,单次分离周期控制在3秒以内。
卷绕电池采用反卷绕分离技术,夹持卷芯中心孔或端面,以精确控制的转速与张力反向旋转展开,使正极片、负极片、隔膜逐层脱离。张力传感器实时反馈,闭环调节转速与拉力,确保极片不发生塑性变形或撕裂。反卷绕设备仅适用于卷绕结构电芯。
分离出的正极片、负极片、隔膜、铜箔、铝箔等组分各自进入独立收集与打包系统,所有收集环节均在封闭负压环境下运行,粉尘排放浓度低于国家环保标准限值。正极片纯度极高,可直接进入下游材料再生工序。
三、技术优势
DPES系统三大核心优势
安全可控:通过穿刺放电与静态低温烘干工艺,在密闭炉内稳定处理电解液,彻底解决传统动态烘干易导致的堵塞与闪爆问题。整线配备多级气体检测与自动灭火系统,实现本质安全设计。
高值回收:反卷绕分离技术使正负极材料独立收集,可直接对接公司"定向修复—晶型恢复"再生线,实现材料到材料的闭环。据测算,整套工艺综合收益较传统湿法路线提升20%—40%以上。
节能环保:石墨烯红外静态烘干热效率90%以上,节能30%以上;提前剔除隔膜避免其燃烧废气;全流程无酸碱添加,无废液排放,符合绿色制造标准。
四、与下游材料修复工艺的协同
DPES系统并非孤立运行的设备,而是公司"装备+工艺"一站式解决方案的前端枢纽。它与自主研发的"定向修复+晶型恢复"材料再生技术构成完整上下游关系。
传统破碎黑粉之所以难以直接再生,根本原因在于杂质种类多、含量高、分布不均。DPES系统产出的正极片和负极片剥离完整、形态均一,为后续再生奠定了原料基础。从精细化拆解,到定向修复回收材料,再到再生材料直接回用到新电池生产,每一个环节都贯穿着"以物理手段替代化学消耗、以精密控制替代粗放处理"的设计哲学。
五、应用前景与展望
DPES系统主要服务于三类客户:
动力电池回收企业——处理退役三元锂电池及磷酸铁锂电池(LFP),产出高纯度极片供下游再生线使用。
电池制造厂商——处理产线边角料、涂布废料、化成不良品等内部废料,实现工厂内部闭环回收,降低原材料采购成本与供应链风险。
储能电站运维方——处理大规模储能电站退役电池包,满足低碳、短流程、就地处理的环保要求。
未来,DPES系统将在以下方向持续迭代:引入AI视觉识别与大模型决策系统,实现电池型号自动识别与工艺参数自主优化;开发专用拆解模块,客户按需组合降低初始投资门槛;建立产线数字孪生模型,实时监控运行状态与物料流转,实现预测性维护与全生命周期管理。
结语
DPES系统的问世,是源创高科对锂电池回收行业深刻洞察与技术积累的集中体现。作为一家专注于"装备+工艺"一体化解决方案的国家高新技术企业,公司始终致力于打通退役电池从"废弃物"到"高价值原料"的最后一公里。
源创高科的技术路线选择了一条差异化路径:不追求短期的金属回收率数字,而是着眼于材料全生命周期价值最大化。从一台设备到一条产线,从一项技术到一个生态——DPES系统与其背后的全套技术方案,正是开启锂电池循环的关键钥匙。
湖南源创高科工业技术有限公司 · 技术中心